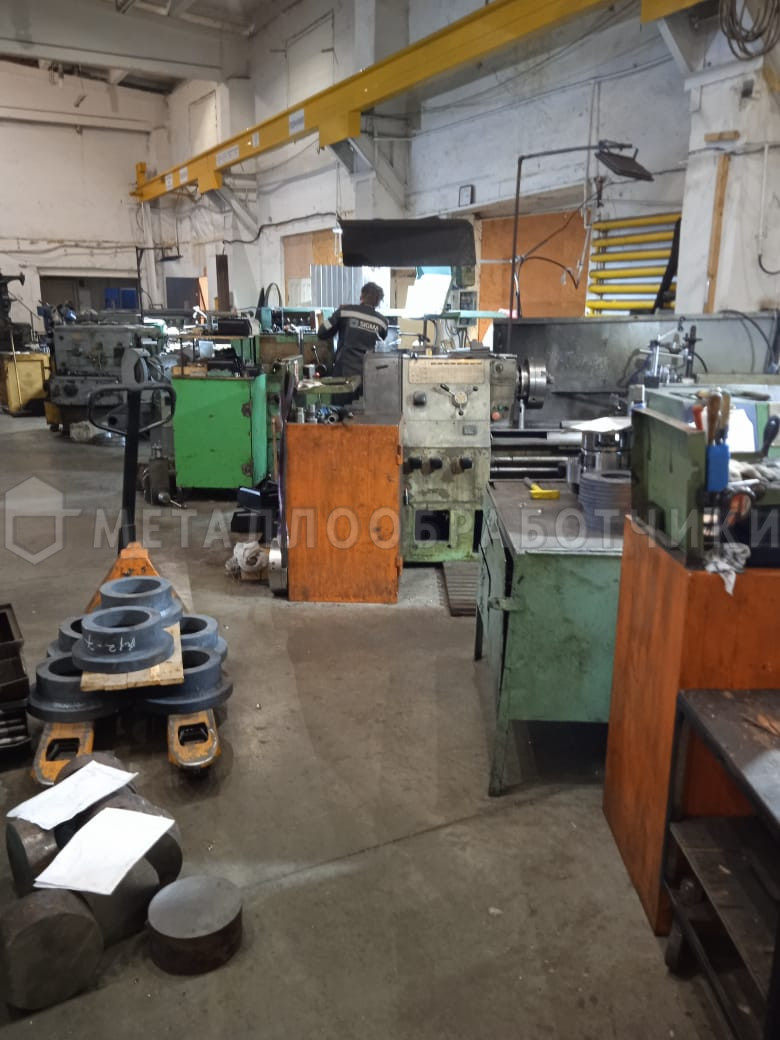
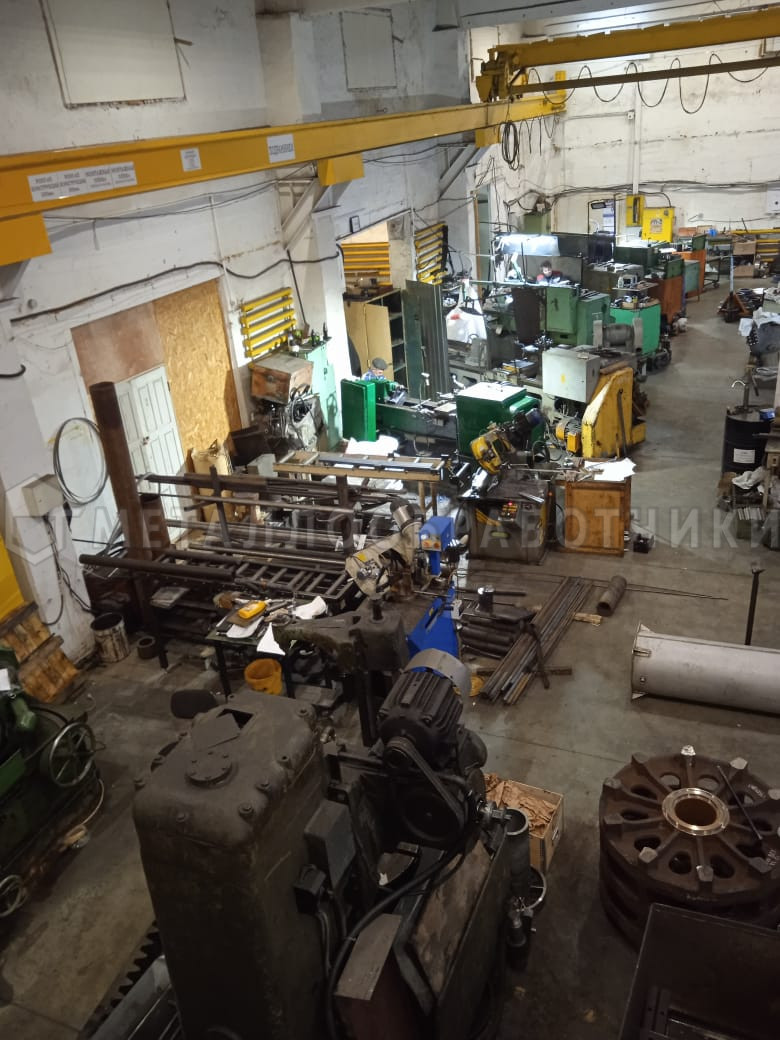
Механообрабатывающее производство организовано по технологическому принципу:
1. Заготовительный участок, где имеется следующее оборудование:
- лентопильные станки «Get MBS-910CS» c допустимым диаметром реза до 230 мм;
- гильотинные ножницы с толщиной реза листов до 8 мм.
2. Механический цех, где имеются 15 единиц станков, в том числе:
- 2 вертикально-фрезерных обрабатывающих центра фирмы VDL-500 с пультом управления Fanuс 0i Mate-MC и Mitsui Seiki VR5A (4-х осевой);
- 4 токарных станка с ЧПУ OKUMA;
- 1 токарный станок с ЧПУ DATAN CK6136;
- универсальные токарные станки: 16Д25Псп, 16к20, 1М63;
- 2 электроэрозионных проволочно-вырезных станка EXCETEK V380 и DK 7720;
- универсальные шлифовальные станки.
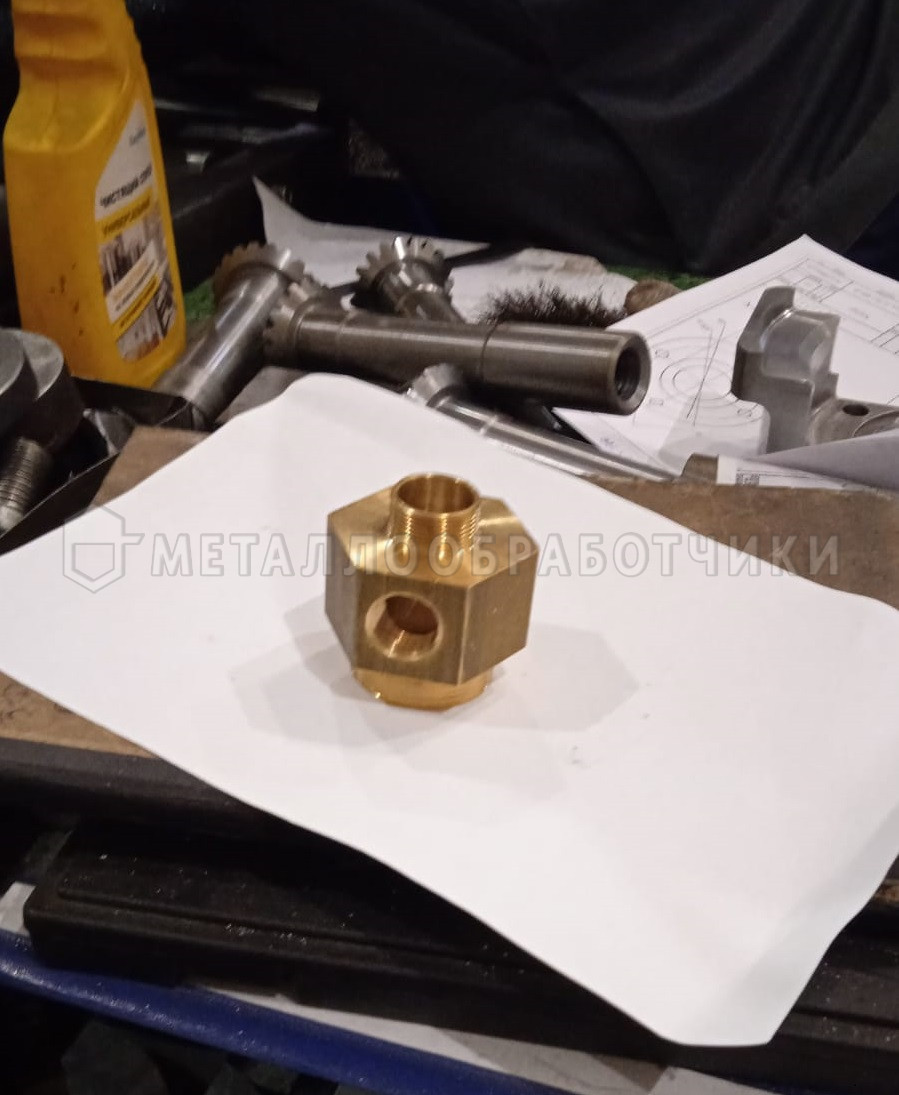
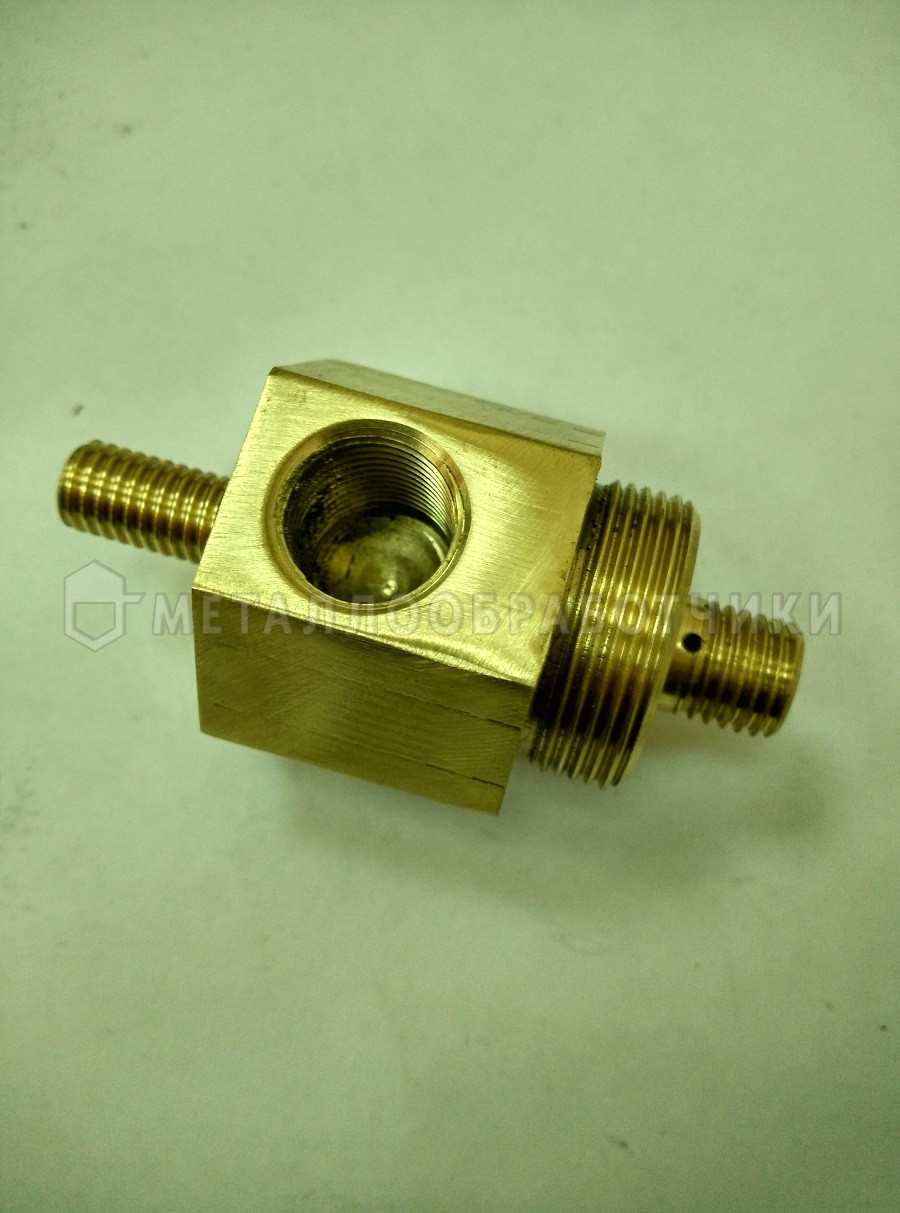
На участке изготавливаются сложные детали размерами 20-1000 мм с точностью позиционирования до 0,01 мм. Примером таких деталей служат стаканчики, стержни обтекателей, штуцера, а также сложные детали типа фланцев, патрубков, корпусов, пресс-форм диаметрами до 300 мм, длинной и высотой до 800 мм. Станочное оборудование, установленное на участке механообработки, позволяет производить высокоточную обработку деталей с повышенной производительностью за счёт использования специализированного импортного инструмента и увеличения скорости обработки.
Технические возможности станков с ЧПУ:
1. Токарные станки:
- токарные станки с ЧПУ OKUMA предназначены для токарной обработки в один или несколько проходов в автоматическом цикле наружных и внутренних поверхностей деталей типа тел вращения со ступенчатым и сложным профилем различной сложности, включая нарезание резьбы по наружным и внутренним диаметрам. Максимально обрабатываемый диаметр над суппортом — 400 мм, максимально обрабатываемый диаметр над кареткой — 220 мм, наибольшая длина обрабатываемого изделия — 500 мм, точность обработки — 0,01 мм, мощность привода — 10 кВт;
- токарные с ЧПУ DATAN CK6136. Максимальный обрабатываемый диаметр детали — до 200 мм, максимальная длина устанавливаемой детали — до 400 мм, точность обработки — до 0,005 мм, мощность привода — 15 кВт. Возможность обработки любых фасонных поверхностей и сложных деталей маленькой формы;
- токарные станки 16Д25ПтП. Максимальный обрабатываемый диаметр точения — до 400 мм, максимальный диаметр прутковой заготовки — до 68 мм, максимальная длина точения — до 1500 мм, точность позиционирования — до 0,01 мм, мощность привода — 8 кВт. Возможность обработки универсальных деталей небольшой партии;
- токарные станки 1М63. Диаметр обработки — до 500 мм, длина — до 1500 мм.
2. Обрабатывающие центры предназначены для высокоскоростной механической обработки деталей из различных материалов и могут выполнять циклы сверления, прямолинейного, контурного и объемного фрезерования, растачивания, нарезания резьбы, фрезерования резьбы одновременно со сверлением комбинированным инструментом. Оснащенность станков и использование импортного инструмента с подводом СОЖ, позволяет применять станки в самых прогрессивных технологиях обработки корпусных деталей с 4-х сторон из всевозможных сталей и сплавов, включая нержавеющие стали и титановые сплавы, вязкие материалы. Два взаимозаменяемых станка позволяют обрабатывать большие партии деталей в кратчайшие сроки. Подробнее:
- вертикально-фрезерный обрабатывающий центр Mitsui Seiki VR5A с 4-ой осью. Максимальные перемещения по осям х/у/z — 1000/610/510, максимальная масса обрабатываемой заготовки — до 2500 кг, мощность привода главного движения — 13 кВт, точность позиционирования — до 0,005 мм. Возможность обработки деталей типа «шнек»;
- вертикально-фрезерный обрабатывающий центр VDL-500 3-х осевой. Максимальные перемещения по осям х/у/z — 450/350/450, максимальная масса обрабатываемой заготовки — до 500 кг, мощность привода главного движения — 11 кВт, точность позиционирования — до 0,005 мм.
Участок сварки:
- Электродуговая сварка — сварка с использованием полуавтоматов и манипулятора на постоянном или импульсном токе деталей из конструкционных и нержавеющих сталей, а также дуговая сварка электродами на постоянном и переменном токе.
- Аргонодуговая сварка конструкционных и нержавеющих сталей на постоянном и переменном токе в защитной среде аргона. Отличительная особенность аргонодуговой сварки — исключительно высокое качество сварного шва.
В порядке кооперации также выполняются: термообработка (объемная закалка, ТВЧ, цементация, азотирование), гальваническое покрытие (цинк, хим.окс.прм., хромирование).